

Sebagian besar suku cadang industri prismatik - rumah kotak roda gigi, blok katup hidrolik, blok mesin, badan pompa, dasar cetakan - memerlukan pemesinan pada lebih dari satu permukaan. Pusat permesinan vertikal hanya dapat menjangkau permukaan atas dalam satu pengaturan; untuk mengerjakan sisi-sisinya, operator membuka klem bagian tersebut, membaliknya, memasukkannya kembali, dan menjepitnya kembali. Setiap penjepit ulang menambah waktu penyetelan dan, yang lebih penting, tumpukan kesalahan pemosisian baru. Sebuah lubang yang dibor dari satu sisi dan lubang yang dibor dari sisi lainnya mungkin tidak sejajar karena datum berpindah antar pengaturan. Untuk bagian kotak empat sisi, itu berarti tiga atau empat pertandingan terpisah dan tiga atau empat peluang untuk keluar dari toleransi.
Satu Pengaturan, Empat Atau Lima Wajah
Pusat permesinan horizontal (HMC) mengatasi masalah ini dengan spindel horizontal yang dipasangkan dengan aMeja putar sumbu B. Bagian tersebut dijepit satu kali, dan tabel diindeks 90 derajat sekaligus untuk menampilkan masing-masing dari empat sisi menghadap ke poros. Dengan permukaan atas yang dapat diakses juga, satu pengaturan dapat mengerjakan lima permukaan bagian kotak - hanya permukaan bawah yang dijepit saja yang berada di luar jangkauan. Beberapa mesin bermuka lima menambahkan spindel yang dapat berputar antara horizontal dan vertikal, namun bahkan HMC standar dengan meja putar memotong jumlah pengaturan dari empat menjadi satu untuk housing biasa. Hal ini berarti pengurangan 75% dalam pemasangan dan penanganan, dan menghilangkan kesalahan yang disebabkan oleh operator yang timbul pada setiap penjepitan ulang.
Mengapa Akurasi Datum Meningkat
Peningkatan akurasi sesungguhnya bukan hanya sekedar pengaturan yang lebih sedikit - namun jugadatum tidak pernah bergerak. Pada mesin vertikal, setiap kali Anda membalik bagian, Anda menunjukkannya kembali pada tepi yang baru, dan setiap indikasi memiliki toleransinya sendiri. Pada HMC, bagian tersebut direferensikan satu kali ke palet dan meja putar, dan setiap permukaan dikerjakan dalam sistem koordinat yang sama. Hubungan posisi antara lubang pada permukaan depan dan lubang yang disadap pada permukaan samping dijamin oleh geometri alat berat dan akurasi pengindeksan meja putar - bukan oleh seberapa hati-hati operator menyentuh catok. Untuk bagian-bagian dengan lubang yang dibor silang, lubang bantalan, dan permukaan berpasangan yang harus tetap persegi satu sama lain, pendekatan datum tunggal inilah yang membuat toleransi geometrik yang ketat menjadi praktis pada volume produksi.
Meja Putar Melakukan Pekerjaannya
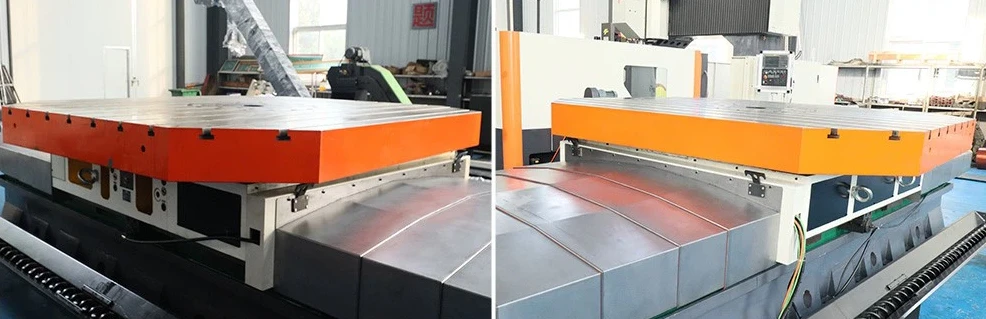
Komponen yang memungkinkan pemesinan multi-muka adalah meja putar itu sendiri. HMC Produksi menggunakan sumbu B yang digerakkan servo dengan encoder melingkar untuk pengindeksan yang fleksibel, atau akopling lengkung (kopling Hirth)pengindeks yang mengunci pada posisi terpisah dengan kekakuan dan kemampuan pengulangan yang sangat tinggi. Akurasi pengindeksan tipikal adalah sekitar ±5 detik busur, dengan kemampuan pengulangan sekitar ±3 detik busur, dan beberapa tabel menawarkan 360.000 pulsa pengindeksan untuk pemosisian yang hampir terus-menerus. Beban meja berkisar dari sekitar 500 kg pada mesin palet 400 mm hingga beberapa ton pada HMC besar. Meja juga harus cukup kaku sehingga gaya potong pada permukaan samping tidak membelokkan bagian tersebut - itulah sebabnya meja dan tempat tidur HMC terbuat dari besi cor bergaris tebal dengan pusat gravitasi rendah.
Pengubah Palet Menjaga Pemotongan Spindel
Pemesinan multi-muka hanya membuahkan hasil jika mesin benar-benar memotong, tidak menunggu operator. Sebagian besar HMC produksi hadir denganpengubah palet otomatis (APC)- biasanya dua palet pada mekanisme shuttle atau pertukaran putar. Saat satu palet berada di dalam mesin yang sedang dikerjakan, operator memuat dan membongkar palet kedua di stasiun luar. Saat siklus selesai, palet akan bertukar dalam waktu kurang dari satu menit, dan spindel segera dipotong kembali. Hal ini tumpang tindih dengan waktu penyiapan dengan waktu pemotongan, mengurangi waktu non-pemotongan sebesar 50% atau lebih, dan membuat produksi padam atau tanpa pengawasan menjadi realistis. Untuk toko yang menjalankan beberapa varian housing, palet juga menjadi platform perlengkapan perubahan cepat: setiap pekerjaan tetap berada di paletnya sendiri dan bertukar tanpa indikasi ulang.
Evakuasi dan Kekakuan Chip
Dua detail struktural membuat HMC lebih baik dalam pemotongan multi-wajah dibandingkan mesin vertikal. Pertama, dengan spindel horizontal, chip jatuhmenjauh dari bagian tersebut karena gravitasi, sehingga tidak dimasukkan ke dalam saku dan terpotong ulang, sehingga melindungi permukaan akhir dan masa pakai alat. Kebanyakan HMC menggunakan konveyor sekrup kembar ditambah konveyor rantai untuk mengeluarkan chip secara terus menerus. Kedua, tata letak horizontal dan tipe T atau rel silang memberi alat berat pusat gravitasi yang rendah dan kekakuan statis/dinamis yang tinggi, sehingga pemotongan permukaan samping yang berat - kedalaman baja 10 mm atau lebih - tetap stabil tanpa obrolan. Spindel torsi tinggi BT50 atau CAT50 merupakan standar pada HMC produksi karena alasan ini.
Dimana HMC Membayar Paling Banyak
HMC bukanlah mesin yang tepat untuk setiap pekerjaan. Pelat datar, pengerjaan permukaan atas yang sederhana, dan suku cadang satu permukaan yang sangat besar seringkali lebih murah pada mesin vertikal. HMC mendapatkan biayanyabagian berbentuk kotak dan tipe cangkangyang memerlukan dua atau lebih permukaan yang dikerjakan sesuai toleransi posisi: rumah transmisi, manifold hidrolik, blok mesin, badan kompresor, dan dasar cetakan besar. Ini juga unggul pada volume sedang hingga tinggi di mana penggantian palet dan pengoperasian tanpa pengawasan mengubah waktu penyiapan menjadi waktu pemotongan. Untuk bengkel kerja yang menjalankan rumah campuran, HMC dengan APC dapat menggantikan dua atau tiga mesin vertikal dan tetap memiliki toleransi lintas permukaan yang lebih ketat.
Kesimpulan
Pusat permesinan horizontal meningkatkan pemesinan multi-wajah dengan meletakkan komponen di atas meja putar dan memutarnya ke spindel alih-alih melepas penjepit dan membaliknya. Satu penyetelan mencapai empat atau lima permukaan, datum tetap tetap sehingga keakuratan posisi permukaan silang dijamin oleh alat berat, bukan oleh operator, dan pengubah palet tumpang tindih dengan penyetelan pemotongan sehingga spindel menjadi produktif. Tambahkan evakuasi chip gravitasi dan alas yang kaku dengan pusat gravitasi rendah, dan HMC menjadi platform alami untuk bagian kotak dan rumah yang memerlukan lubang, lubang, dan permukaan di berbagai sisi. Hasilnya adalah lebih sedikit perlengkapan, lebih sedikit sisa dari penyimpangan datum, dan hasil yang lebih tinggi pada bagian-bagian yang paling sulit dibuat pada mesin vertikal.


